English
 русский
 Português
 Français


 Leia mais
Categoria do produto
NOVA categoria
Contacte-nos
Contate-nos
Somos especializados em pesquisa, desenvolvimento e fabricação de fios e cabos elétricos.
 +86-21-57560276
Notícias relacionadas
- Trocador de calor tubo a tubo: desempenho térmico e requisitos de processo
- Trocador de calor sanitário: material principal, acabamento superficial e requisitos higiênicos
- Esterilizador UHT automático: principais requisitos de controle de temperatura e processo
- Como melhorar a eficiência do sistema de deslizamento de bioprocessos: principais alavancas de engenharia
Trocador de calor de contato direto: principais requisitos de aquecimento e mistura no processo
Conteúdo
- 1 O que realmente é um trocador de calor de contato direto
- 2 Requisitos de aquecimento: o lado do vapor define o dever em primeiro lugar
- 3 Requisitos de mistura: a área interfacial vem antes da área superficial
- 4 Unidades de contato direto versus unidades baseadas na parede: onde cada uma comercializa
- 5 O que escrever em uma especificação de contato direto
- 6 Respostas às perguntas que os engenheiros de processo mais fazem
Uma linha de laticínios que movimenta 20.000 litros por hora precisa elevar o leite cru de 5 °C para 72 °C e mantê-lo nessa temperatura por 15 segundos. Aparafuse um trocador de calor a placas nessa função e a parede de aço inoxidável entre o produto e a água quente se torna o gargalo: suja, adiciona 1 a 3 K de temperatura de aproximação e deve ser aberto para limpeza. Substitua-o por um injetor de vapor e a parede desaparece, pois o vapor se condensa no interior do produto. O problema de engenharia muda da área superficial para a mistura.
A troca de calor por contato direto não é uma curiosidade de laboratório. Funciona em linhas UHT, usinas de dessalinização de água do mar, circuitos de salmoura geotérmica e secadores de gás sólido. Se ele funciona em uma determinada tarefa se resume a três números do processo: a qualidade do vapor que entra no contator, o tamanho das bolhas ou gotículas formadas no ponto de mistura e o tempo de contato que o produto pode tolerar antes que a qualidade seja prejudicada.
0,5-1,0K Temperatura de aproximação alcançada na condensação direta, contra 5-10 K para unidades de casco e tubo
0,1-2 segundos Tempo típico de mistura e residência em um ponto de injeção de vapor em linha
1% vol. Gás não condensável em vapor que pode reduzir a capacidade de condensação em aproximadamente metade
O que realmente é um trocador de calor de contato direto
Um trocador de calor de contato direto transfere calor através da interface entre duas correntes, em vez de através de uma parede metálica. O vapor injetado no leite, o gás de combustão expelido pela água e o ar soprado através de um leito de grânulos em queda são tarefas de contato direto, e cada uma delas depende da qualidade da mistura e não da condição da superfície do tubo.
Definição
Um trocador de calor de contato direto é um dispositivo no qual duas correntes imiscíveis em diferentes temperaturas trocam calor através de sua própria interface, sem parede de separação. A taxa transferida depende da área interfacial, do tempo de contato e da diferença de temperatura de condução, e não da resistência térmica da parede do tubo.
Três famílias cobrem quase todas as tarefas industriais: contatores gás-líquido, onde uma fase é dispersa na forma de bolhas ou gotículas; contatores líquido-líquido, onde dois líquidos imiscíveis são misturados e depois separados; e contatores gás-sólido, onde um fluxo de gás aquece ou esfria um leito móvel de partículas. Cada família tem o seu próprio regime de mistura, e cada uma falha de uma maneira diferente quando esse regime falha.
| Tipo de contator | Par de fases | Dever típico | Tempo de contato |
| Injetor ou ejetor de vapor | Vapor e líquido | Aquecimento UHT e HTST, aquecimento de água | 0,1-2 segundos |
| Condensador de pulverização | Gotículas de vapor e líquido | Condensação de vapor, aquecimento de água de processo | 1-5 segundos |
| Coluna espargida ou de bolha | Gás e líquido | Aquecimento, resfriamento, umidificação, decapagem | 10-60 segundos |
| Contator líquido-líquido com zona de estabilização | Dois líquidos imiscíveis | Salmoura geotérmica, dessalinização, recuperação de calor residual | 5-30 segundos |
| Contator rotativo gás-sólido | Gás e sólidos a granel | Secagem e resfriamento de pós e grânulos | 20-120 segundos |
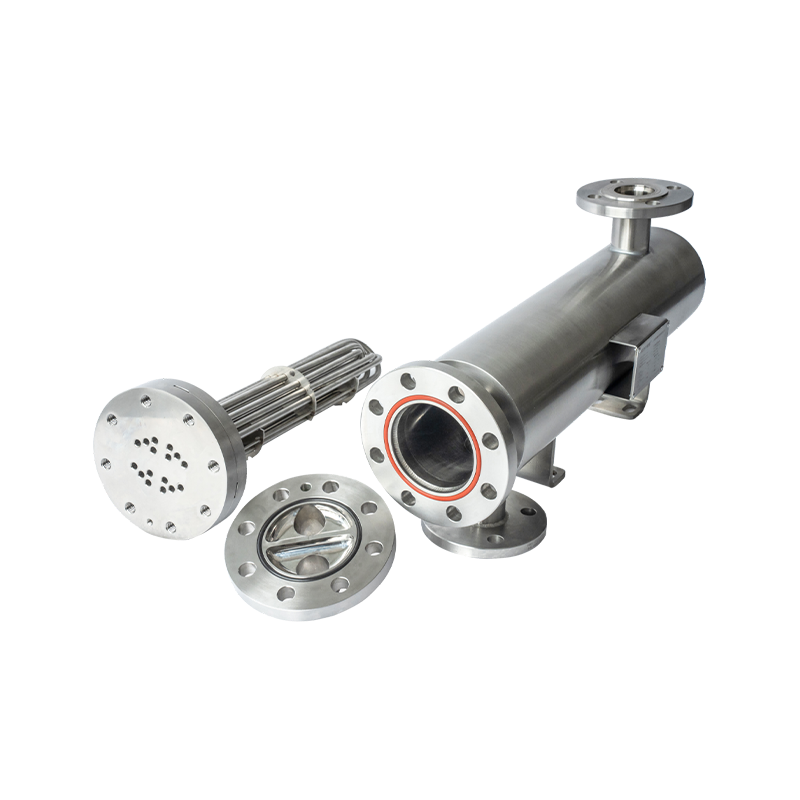
Como a interface é a superfície de transferência de calor, uma unidade de contato direto pode ser construída dentro de um único invólucro higiênico. Um trocador de calor híbrido de contato direto projetado para serviços alimentícios, por exemplo, coloca o estágio de injeção e o estágio de separação em um recipiente, o que remove totalmente o circuito intermediário de água quente e suas bombas de circulação.
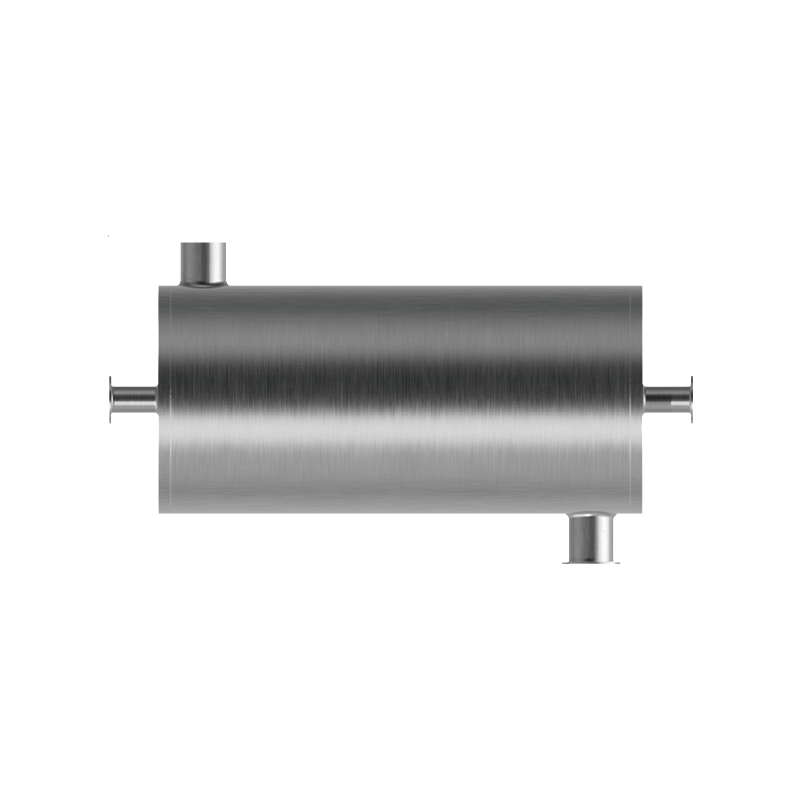
 Trocador de calor híbrido de contato direto para serviços alimentícios Um trocador higiênico de recipiente único que mistura vapor e meios de processo diretamente, removendo circuitos intermediários de água quente e reduzindo incrustações nas paredes do tubo. Ver Produto →
A desvantagem é que os dois fluxos devem se encontrar fisicamente. Esse único fato orienta todas as decisões de especificação que se seguem, desde a filtração do vapor até o tamanho da zona de sedimentação.
Requisitos de aquecimento: o lado do vapor define o dever em primeiro lugar
A capacidade de aquecimento numa unidade de contacto direto é fixada por um balanço de massa e energia, e não por área de superfície. Aumentar um quilograma de um produto semelhante ao leite em 60 K a 3 bar (a) de vapor consome cerca de 0,11 a 0,12 kg de vapor, e esse número não muda quando o contator é ampliado.
Qualidade do vapor e gás não condensável
Dois parâmetros do lado do vapor decidem se a taxa calculada é alcançável na prática, e ambos são verificados antes de qualquer projeto térmico ser congelado.
- Fração de secura igual ou superior a 0,95. O vapor úmido carrega consigo gotículas de água da caldeira que adicionam sólidos dissolvidos ao produto e corroem o bico de injeção.
- Gás não condensável abaixo de 1% em volume. O ar ou o nitrogênio que atingem a interface de condensação a cobrem, e a ventilação é a única cura quando o gás está presente.
- Filtragem e grau de vapor. As taxas sobre alimentos e bebidas normalmente fazem referência à prática aceita 3-A para vapor culinário, enquanto as taxas biofarmacêuticas fazem referência aos limites de vapor purificado ou puro da USP.
Alvos de temperatura e a diluição que eles criam
Os alvos térmicos padrão permanecem inalterados. A pasteurização HTST mantém o produto a 72 °C por 15 segundos, e o tratamento UHT ocorre de 135 °C a 150 °C por 2 a 5 segundos. O que muda com a injeção direta é que o vapor condensado adiciona água ao produto, em cerca de 11% em massa, numa subida de 60 K.
Nota de processo
A água adicionada é eliminada e não usada. Em um sistema UHT direto, o produto é injetado a cerca de 140 °C, mantido por 2 a 5 segundos e depois injetado em um recipiente a vácuo a aproximadamente 70 °C. A evaporação instantânea remove exatamente a água fornecida pelo vapor, de modo que o conteúdo final de sólidos retorna ao seu valor original.
As unidades de injeção e ejeção de vapor são os cavalos de batalha desta tarefa porque combinam a etapa de aquecimento e a primeira etapa de mistura em um único conjunto de bico.
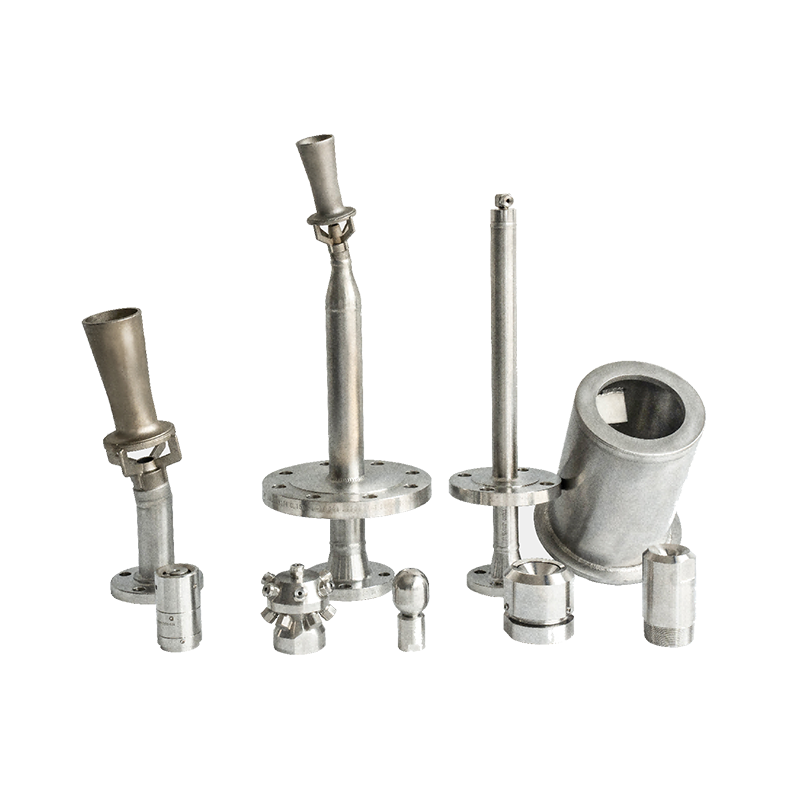 Ejetor de vapor sanitário para aquecimento e mistura em linha Um injetor Venturi higiênico que utiliza vapor para aquecer, misturar e transportar meios líquidos ou gasosos em linha, sem peças móveis. Ver Produto →
Onde o resfriamento flash é impossível, porque o produto é muito viscoso para liberar vapor ou muito sensível ao calor para entrar em uma câmara de vácuo, a rota direta é interrompida e um trocador de parede continua sendo a escolha mais segura.
Requisitos de mistura: a área interfacial vem antes da área superficial
Em um dispositivo de contato direto, a superfície de transferência de calor é a área interfacial, aproximadamente seis vezes a fração volumétrica da fase dispersa dividida pelo diâmetro médio de Sauter. Reduzir pela metade o diâmetro médio da gota ou da bolha duplica a área disponível sem tocar no recipiente, razão pela qual a energia da mistura é mais importante do que o volume do recipiente.
Dimensionamento de gotas e bolhas
Contatores espargidos e de coluna de bolha normalmente produzem diâmetros médios Sauter entre 0,5 mm e 3 mm. Os injetores e ejetores de vapor em linha atingem 0,1 mm a 1 mm, impulsionados por uma queda de pressão de aproximadamente 1 a 4 bar no bico. Essa lacuna de ordem de grandeza é o que separa um contator de 30 segundos de um contator de 1 segundo.
Tempo de mistura e superaquecimento local
O tempo de mistura no ponto de injeção deve ser mantido entre 0,1 e 2 segundos. Um contato mais longo dentro da pluma de injeção significa que o produto mais próximo do bico passa um tempo mensurável bem acima da temperatura alvo a granel, e as proteínas lácteas desnaturam naquele ponto quente local, mesmo quando a temperatura média de saída está correta.
Separação, o requisito que encerra a maioria dos projetos
A retenção de fase dispersa fica entre 5% e 20% em volume em contatores líquido-líquido, e a zona de sedimentação deve ser dimensionada a partir da lei de Stokes para a menor gota que não será realizada com a fase contínua. Se os dois fluxos não puderem ser completamente separados, o contato direto é a tecnologia errada, não importa quão atraente seja a transferência de calor no papel.
Dobrar a energia de mistura para reduzir pela metade o diâmetro médio das gotas proporciona 100% mais área interfacial e nenhuma superfície adicional de transferência de calor.
Cinco decisões que fixam o design
- Corrija o serviço e a temperatura alvo. Um aumento de 60 K precisa de 0,11 a 0,12 kg de vapor por quilograma de produto, e a tolerância de saída é normalmente mantida em mais ou menos 0,5 K.
- Defina a especificação do vapor. Fração de secura igual ou superior a 0,95, gás não condensável inferior a 1% e filtração compatível com o grau culinário ou de vapor puro.
- Dimensione a interface. Escolha o bico ou aspersor que fornece o diâmetro médio Sauter alvo na queda de pressão disponível.
- Defina o orçamento de tempo de contato. Injeção e mistura em 0,1 a 2 segundos, manutenção do tubo em 2 a 5 segundos para serviço UHT.
- Prove separação e controle. Modele o estágio de sedimentação ou flash e, em seguida, confirme o controle de vácuo, nível e temperatura dentro da tolerância declarada.
Unidades de contato direto versus unidades baseadas na parede: onde cada uma comercializa
Projetos de contato direto atingem temperaturas de aproximação de 0,5 K a 1 K, contra 1 K a 3 K para unidades de placa e 5 K a 10 K para unidades de casco e tubo, mas eles se qualificam apenas quando os dois fluxos podem ser separados posteriormente.
Contato direto
- Temperatura de aproximação de 0,5 K a 1 K em serviço de condensação
- Sem parede, portanto, sem camada de incrustação e sem superfície escamosa
- Menor custo instalado para aquecimento direto e condensação de vapor
- Requer separação comprovada dos dois fluxos
Baseado em parede
- Temperatura de aproximação de 1 K a 10 K dependendo do tipo
- Nenhum contato cruzado entre o produto e o fluido de serviço
- Funciona com quaisquer dois fluidos que devem ficar separados
- A própria parede está suja e precisa de limpeza periódica
Temperatura típica de aproximação por tipo de trocador (K)
Onde o contato direto vence decisivamente é a esterilização contínua. Um esterilizador UHT automático de ultra-alta temperatura construído em torno de injeção direta atinge 140 °C em menos de dois segundos e retorna a 70 °C no recipiente flash, um perfil de aquecimento e resfriamento que uma unidade baseada em parede não consegue igualar sem muito mais superfície.
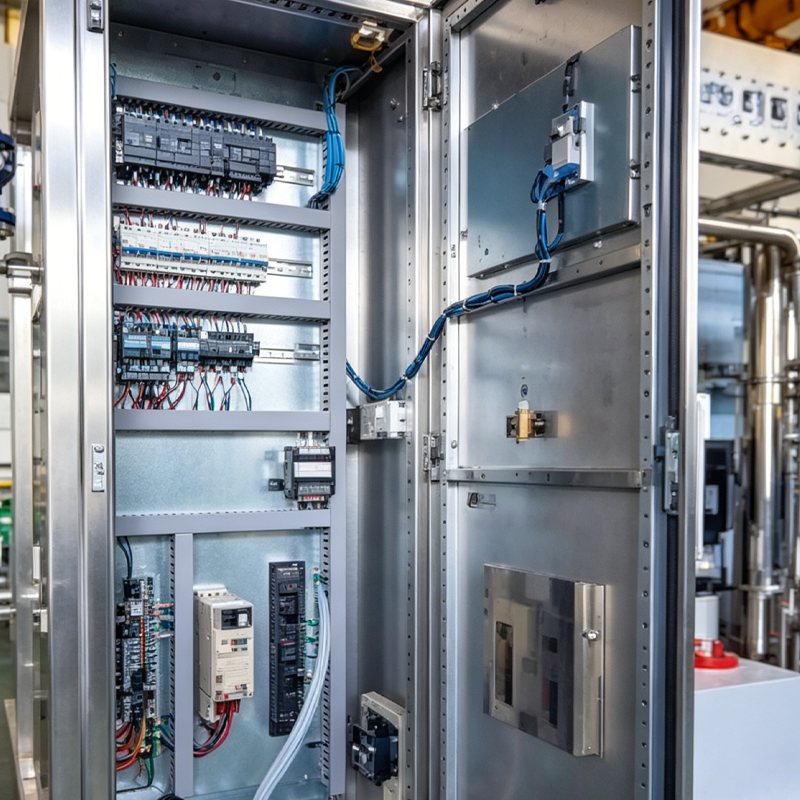 Esterilizador UHT automático para processamento de alimentos líquidos Um sistema de esterilização flash por injeção direta com controle automatizado, aquecimento e resfriamento rápidos e alta recuperação de calor para laticínios e bebidas. Ver Produto →
A mesma lógica se aplica à recuperação de calor residual da salmoura geotérmica e ao resfriamento de sólidos a granel, onde os próprios sólidos são a fase dispersa e nenhuma etapa de separação é necessária.
O que escrever em uma especificação de contato direto
Uma especificação completa de contato direto contém seis números: taxa de serviço em kW, vazão do produto em kg/h, pressão do vapor e fração de secura, temperatura alvo com sua tolerância, tempo de residência máximo permitido e diluição permitida por massa.
- Serviço e vazão do produto, indicados na viscosidade de projeto e não nas propriedades da água.
- Pressão do vapor, fração de secura igual ou superior a 0,95 e grau de filtração.
- Temperatura alvo com tolerância, normalmente mais ou menos 0,5 K na saída.
- Tempo máximo de permanência na temperatura, normalmente de 2 a 5 segundos para serviço UHT.
- Diluição admissível, expressa em percentagem da massa do produto e verificada em relação à fase de flash ou separação.
- Acabamento superficial de contato com o produto e critérios de higiene, incluindo um valor de rugosidade de 0,8 micrômetros Ra ou melhor para aplicações em laticínios e biofarmacêuticos.
Risco de compra
A maioria dos projetos de contato direto que apresentam desempenho inferior no local falham no lado do vapor, e não no lado do navio. Uma fração de secura de 0,90 em vez de 0,95 altera tanto o balanço energético quanto a composição do produto, e normalmente é descoberta três semanas após o comissionamento, e não na fase de projeto.
O acabamento superficial, o grau do material e a geometria da junta seguem as mesmas regras de qualquer peça em contato com o produto; os requisitos práticos são definidos em nossa nota sobre material e acabamento superficial para trocadores de calor higiênicos. Quando o contator é enviado como parte de um pacote maior, a tubulação, as válvulas e a instrumentação circundantes geralmente chegam como um skid de processo sanitário integrado, que mantém o limite higiênico em um só lugar.
Shiloc (Shanghai) Industrial Trading Co., Ltd. fornece essas unidades para projetos de alimentos, bebidas e biofarmacêuticos, onde a especificação é normalmente revisada por um engenheiro de processo, uma função de qualidade e uma equipe de compras antes que o tamanho do bico seja fixado.
Respostas às perguntas que os engenheiros de processo mais fazem
Quanta água a injeção direta de vapor adiciona ao produto?
Cerca de 0,11 kg de condensado por quilograma de produto para um aumento de 60 K, o que é próximo de 11% em massa. No serviço UHT direto, a água é removida novamente por evaporação instantânea a aproximadamente 70 °C, de modo que o teor final de sólidos permanece inalterado; se o resfriamento instantâneo não for possível, a diluição deve ser aceita ou a via direta abandonada.
Qual qualidade de vapor é necessária para serviços alimentícios e biofarmacêuticos?
Fração de secura igual ou superior a 0,95, gás não condensável inferior a 1% em volume e filtração adequada à aplicação. As instalações de alimentos e bebidas normalmente fazem referência à prática aceita 3-A para vapor culinário, enquanto as instalações biofarmacêuticas trabalham de acordo com os limites de vapor purificado ou puro da USP com superfícies de contato em aço inoxidável 316L.
Uma unidade de contato direto pode lidar com produtos incrustantes ou viscosos?
Sim. Sem parede, não há superfície na qual amido, proteínas ou incrustações minerais possam se depositar, e é por isso que a injeção direta é usada em soro de leite, amido e fluxos com alto teor de sólidos, onde as unidades de parede ficam sujas em poucas horas. Os limites são a energia de mistura e a separação: acima de aproximadamente 500 cP, o tempo de mistura aumenta acentuadamente e a queda de pressão necessária do bocal torna-se antieconômica.
Qual é a temperatura de aproximação mais baixa alcançável?
Entre 0,5 K e 1 K em serviço de condensação, limitado pelo gás não condensável no vapor e pelo tempo de residência necessário para a separação completa das fases. Empurrar abaixo de 0,5 K adiciona volume ao contator com retornos drasticamente decrescentes, e remover os últimos vestígios de ar do vapor normalmente é a solução mais barata.
Regra prática
Se o vapor estiver seco, as gotas forem pequenas e os dois fluxos se separarem de forma limpa, um trocador de contato direto superará uma unidade baseada na parede em termos de temperatura de aproximação, custo de capital e tempo de inatividade para limpeza. Se qualquer uma dessas três condições falhar, isso não acontecerá.
ANTERIOR: Trocador de calor tubo a tubo: desempenho térmico e requisitos de processo
PRÓXIMO: Como escolher um fabricante confiável de skid integrado de bioprocesso | Guia especializado
PRÓXIMO: Como escolher um fabricante confiável de skid integrado de bioprocesso | Guia especializado
Interessado em cooperação ou tem dúvidas?
Produtos relacionados
Vamos trabalhar juntos Bem-vindo a bordo!
-

haikexin@haikexin.com
+8613391278930
-
 +86-21-57560276
-
 No. 2819, Sihu Road,Fengxian District, Shanghai, China
Junte-se à nossa lista de e-mails
Categorias de produtos
Links rápidos
Links rápidos
Direitos autorais © Shiloc (Shanghai) Industrial Trading Co., Ltd.
Todos os Direitos Reservados.
Sistemas e Equipamentos de Processamento para Fabricantes dos Sectores Alimentar e Biofarmacêutico