English
 русский
 Português
 Français


 Leia mais
Categoria do produto
NOVA categoria
Contacte-nos
Contate-nos
Somos especializados em pesquisa, desenvolvimento e fabricação de fios e cabos elétricos.
 +86-21-57560276
Notícias relacionadas
- Trocador de calor de contato direto: principais requisitos de aquecimento e mistura no processo
- Trocador de calor tubo a tubo: desempenho térmico e requisitos de processo
- Skids de bioprocessos para fabricação de anticorpos monoclonais: um guia prático de seleção
- Skids de bioprocessos para pesquisa e desenvolvimento farmacêutico: guia de design, seleção e aquisição
Esterilizador UHT automático: principais requisitos de controle de temperatura e processo
Conteúdo
- 1 Por que o controle de temperatura UHT exige tolerância rigorosa
- 2 Os quatro circuitos de controle de um esterilizador UHT automático
- 3 Projeto do Tubo de Retenção e Validação do Tempo de Residência
- 4 Instrumentação, sensores e desvio à prova de falhas
- 5 CIP e Saneamento para Linhas UHT
- 6 Validação, Conformidade e Documentação
- 7 Falhas comuns e como diagnosticá-las
- 8 Perguntas frequentes
Em uma fábrica de laticínios típica, um esterilizador UHT automático funciona a 137ºC com um tempo de espera de 4 segundos. Se a temperatura cair apenas 1,5°C abaixo do ponto de ajuste por mais de 2 segundos, o dispositivo de desvio de fluxo envia o lote de volta ao tanque de equilíbrio para reprocessamento. Esse único evento custa rendimento, energia e tempo de mudança. Acertar o processo não é uma questão de ajustar uma válvula; é um requisito de nível de sistema.
Por que o controle de temperatura UHT exige tolerância rigorosa
A esterilização UHT é um processo térmico de fluxo contínuo que deve atingir uma redução de 12 log de esporos de Clostridium botulinum, preservando ao mesmo tempo o sabor, a funcionalidade proteica e a nutrição do produto. A combinação de temperatura e tempo de retenção é um limite de segurança definido pelas autoridades do processo e não uma preferência do operador.
Uma queda de 1°C abaixo da meta de 140ºC pode reduzir a eficiência de eliminação de esporos em 30-40%. É por isso que os esterilizadores UHT automáticos são construídos com diversas camadas de controle sobrepostas. Um controlador de temperatura nunca é suficiente; o sistema precisa de sensores redundantes, um tubo de retenção validado e uma válvula de desvio que responda em milissegundos.
Como funciona a relação temperatura-tempo
A destruição térmica dos esporos segue um modelo cinético de primeira ordem. O valor D diminui em 90% para cada aumento do valor Z na temperatura. Para C. botulinum, o valor Z é de aproximadamente 10°C. O aumento da temperatura do processo de 121ºC para 140°C reduz o tempo de retenção necessário de minutos para segundos.
| Processo | Temperaturaeratura | Tempo de espera | Equivalente F0 |
| Retorta (no contêiner) | 121°C | 15-20 minutosutos | Pelo menos 3,0 |
| UHT (efetivo) | 135ºC | 25-30 segundos | Pelo menos 3,0 |
| UHT (leite) | 137°C | 4 segundos | Pelo menos 3,0 |
| UHT (alta temperatura) | 140°C | 2-3 segundos | Pelo menos 3,0 |
Os quatro circuitos de controle de um esterilizador UHT automático
Um esterilizador UHT automático opera em quatro circuitos de controle independentes: pré-aquecimento, aquecimento final, retenção e resfriamento. Cada loop possui seu próprio ponto de ajuste, tempo de resposta e lógica à prova de falhas. Um circuito separado de controle de fluxo e contrapressão mantém as condições físicas que evitam a ebulição repentina do produto.
135-145°C Faixa de processamento
2-5 segundos Tempo de espera
0,5ºC Tolerância de controle
12 registros Redução de esporos
O circuito de aquecimento
A seção de aquecimento eleva o produto da temperatura de pré-aquecimento, geralmente 60-75°C, até o ponto de ajuste UHT. Num sistema de injeção direta de vapor, o vapor culinário se mistura ao produto para aquecimento quase instantâneo. Em um sistema indireto, um trocador de calor de placas ou tubular transfere calor do vapor ou da água quente. Um controlador PID ajusta a posição da válvula de vapor com base na temperatura medida na saída do aquecedor.
O ciclo de retenção
Após o aquecimento, o produto passa através de um tubo de retenção isolado onde permanece na temperatura desejada durante o tempo de residência necessário. Esta é a zona mais crítica. Se a temperatura cair abaixo do ponto de ajuste, o produto não foi esterilizado.
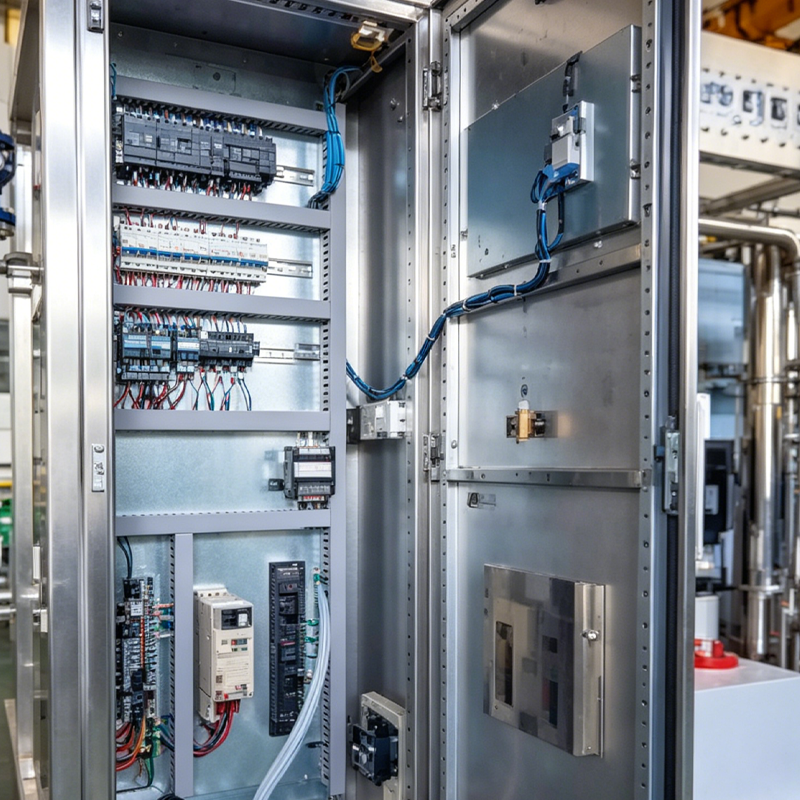 Esterilizador UHT Automático para Processamento de Alimentos e Bebidas Este esterilizador automático de temperatura ultra-alta esteriliza rapidamente as bebidas enquanto preserva os nutrientes e o sabor. Oferece mais de 85% de recuperação de calor, automação total e está em conformidade com os padrões ASME, PMO e 3A, garantindo uma operação segura e eficiente. Ver Produto →
O circuito de resfriamento
O tubo de retenção descarrega em uma seção de resfriamento. Em sistemas indiretos, o produto flui através de um regenerador para recuperar calor e depois para uma seção de água gelada ou glicol. A velocidade de resfriamento é importante: muito lento causa danos adicionais ao calor, muito rápido cria choque térmico nas superfícies de transferência de calor.
Controle de fluxo e contrapressão
A 140°C, a água transforma-se em vapor a cerca de 3,6 bar absolutos. Para manter o produto líquido, uma válvula de contrapressão a jusante do tubo de retenção deve manter 4-6 bar. Uma queda abaixo disso causa intermitência, altera a velocidade do fluxo e invalida o cálculo do tempo de residência.
O tubo de retenção é o único componente que garante o tempo de permanência definido. Tudo o que está a montante é uma entrada; tudo a jusante é um resultado.
Projeto do Tubo de Retenção e Validação do Tempo de Residência
As condições operacionais no tubo de retenção determinam se cada partícula do produto recebe o tratamento térmico necessário. O comprimento do tubo deve ser calculado para a partícula que se move mais rapidamente no perfil do fluxo, e não para a velocidade média.
No fluxo turbulento, a velocidade da linha central é cerca de 1,2 vezes a velocidade média. Esta partícula mais rápida passa o menor tempo no tubo de retenção, portanto a equação de projeto inclui um fator de segurança de 1,2.
Se a velocidade média for 2,0 m/s e o tempo de retenção necessário for 4 segundos a 140°C, o comprimento teórico do tubo será 8,0 m. Com o fator 1,2, o comprimento real projetado é de 9,6 m.
| Parâmetro | Faixa Típica | Razão de Engenharia |
| Diâmetro interno do tubo | 25-100mm | Equilibra a queda de pressão e a transferência de calor |
| Velocidade de fluxo | 1,5-4,0m/s | Mantém o número de Reynolds acima de 10.000 |
| Número de Reynolds | Acima de 10.000 | Garante fluxo turbulento e perfil de tampão |
| Fator de segurança de projeto | 1.2 | Considera as partículas que se movem mais rapidamente |
Comprimento mínimo do tubo de retenção = tempo necessário × velocidade média × 1,2. Isto não é uma sugestão; é a equação do projeto.
Instrumentação, sensores e desvio à prova de falhas
Um esterilizador UHT automático compatível usa sensores de temperatura redundantes com tempo de resposta inferior a 1,5 segundos e uma válvula de desvio pneumática que atua em 200 milissegundos.
Para segurança alimentar, o processo é considerado válido somente enquanto a temperatura do produto na saída do tubo de retenção estiver igual ou acima do ponto de ajuste. No momento em que cai, um dispositivo de desvio de fluxo (FDD) redireciona o produto para o tanque de equilíbrio.
Instrumentação necessária
- Sensores duplos Pt100 RTD na saída do tubo de retenção com incerteza de medição dentro de 0,3°C
- Registro contínuo de temperatura em intervalos de 1 segundo com dados retidos por pelo menos 12 meses
- Desvio automático em qualquer desvio negativo abaixo do ponto de ajuste, sem cancelamento manual
- Transmissor de pressão na válvula de contrapressão para manter 4-6 bar absoluto
- Medidor de vazão na alimentação do produto para validar a vazão real em relação ao valor do projeto
- Válvula de desvio pneumática com tempo de atuação de 0,2 segundos
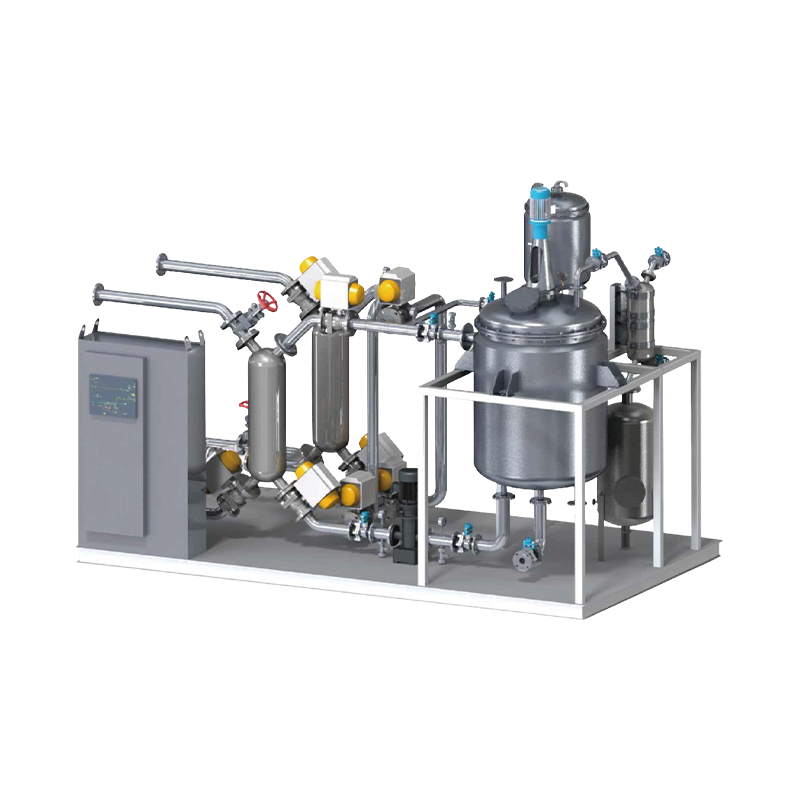 Unidade de controle de temperatura de precisão para alimentos e bebidas Esta TCU de circuito fechado regula a temperatura de reatores e tanques, suportando processos de aquecimento, resfriamento e alternância. Com controle PLC e aço inoxidável de qualidade alimentar, mantém temperaturas estáveis e permite rastreabilidade de dados para garantia de qualidade. Ver Produto →
A sequência de desvio
Num desvio negativo de temperatura, o sistema reduz a saída do aquecedor, abre a válvula de desvio e encaminha o produto de volta para o tanque de equilíbrio. Os patins modernos interligam a válvula de desvio com a bomba para evitar um pico de pressão no tubo de retenção.
CIP e Saneamento para Linhas UHT
As linhas UHT exigem um programa CIP dedicado com pré-enxágue, lavagem alcalina quente, enxágue intermediário, lavagem ácida, enxágue final e sanitização com água quente. Cada fase definiu metas de vazão, temperatura e concentração.
O principal desafio é a sujeira. Em altas temperaturas, as proteínas do leite desnaturam e formam depósitos de queimadura nas superfícies de transferência de calor. Esses depósitos reduzem a eficiência térmica, alteram as características do fluxo e tornam-se um nicho microbiológico. A lavagem alcalina remove proteínas e gordura, mas apenas uma lavagem ácida remove a incrustação mineral que permanece.
| Fase CIP | Temperaturaeratura | Hora | Objetivo |
| Pré-enxágue | 50-60°C | 10 minutosutosutos | Remova resíduos de produtos soltos |
| Lavagem alcalina | 75-80°C | 20-30 minutos | Dissolver proteínas e gorduras |
| Enxágue intermediário | 60°C | 10 minutosutosutos | Lave o álcali restante |
| Lavagem ácida | 60-70°C | 15-20 minutosutos | Remover incrustações minerais |
| Enxágue final | 60°C | 10 minutosutosutos | Neutralizar o pH |
| Higienização com água quente | 90-95°C | 15 minutos | Sanitização microbiana final |
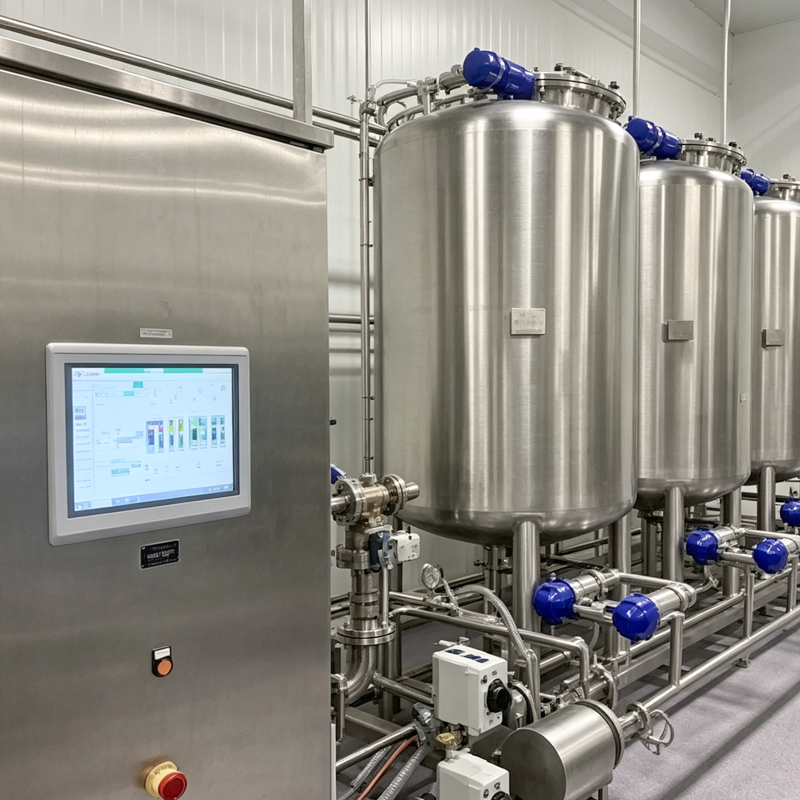 Sistema CIP de qualidade alimentar para limpeza automatizada em linha Este sistema CIP limpa tubulações e tanques sem desmontagem, usando ciclos de pré-enxágue, alcalino, ácido e enxágue final. Controlado por PLC com rastreabilidade, reduz o trabalho manual e o risco de contaminação cruzada, sendo adequado para linhas de laticínios, bebidas e molhos. Ver Produto →
Um programa CIP que ignora a lavagem ácida dimensionará gradualmente o aquecedor, reduzindo a eficiência e alterando o tempo de residência efetivo.
Validação, Conformidade e Documentação
A validação do processo UHT de acordo com 21 CFR Parte 113 e Regulamento da UE EC 852/2004 requer um estudo documentado de mapeamento de temperatura, um teste de desafio microbiológico e rastreabilidade de recalibração para cada sensor.
Um pacote de validação adequado inclui Qualificação de Instalação (IQ), Qualificação Operacional (OQ) e Qualificação de Desempenho (PQ). Durante a PQ, o processo é desafiado com um produto inoculado com uma cepa microbiana conhecida. Os resultados devem demonstrar uma redução mínima de 12 log sem eventos de desvio durante o período do estudo.
Os skids UHT modernos armazenam dados de processo com uma trilha de auditoria segura. A comunicação Ethernet ou OPC-UA envia dados para sistemas de supervisão para relatórios em lote e conformidade com auditorias de terceiros. Para saber mais sobre como a automação é aplicada em sistemas de pasteurização, consulte nosso artigo sobre automação na pasteurização de alimentos .
Falhas comuns e como diagnosticá-las
Os desvios mais frequentes do processo UHT são desvio da vazão, desvio do sensor, flutuação da pressão do vapor e incrustação da seção de aquecimento. Estas quatro questões são responsáveis pela maioria das chamadas de serviço de campo para plantas de processamento.
Desvio da taxa de fluxo
Uma bomba degradante reduz a vazão, o que aumenta o tempo de permanência e pode causar superaquecimento. Uma válvula parcialmente bloqueada reduz o fluxo e altera a contrapressão, levando ao subprocessamento.
Deriva do sensor
Um sensor Pt100 que lê 1°C abaixo da temperatura real do produto faz com que o sistema aqueça o produto mais quente do que o pretendido. Um sensor com leitura alta é mais perigoso: o circuito de aquecimento funciona a uma temperatura mais baixa e subprocessa.
Flutuação da pressão do vapor
Uma válvula redutora de pressão de vapor subdimensionada cria oscilação na temperatura de saída do aquecedor. Um controlador PID sintonizado em uma banda estreita pode tornar-se instável. A engenharia adequada de skid inclui uma estação de condicionamento de vapor com separador e purgador.
Sujidade da Seção de Aquecimento
À medida que a incrustação aumenta, o coeficiente global de transferência de calor cai. O sistema abre ainda mais a válvula de vapor, aumentando a temperatura da parede e causando queima localizada. Monitorar a queda de pressão no aquecedor é a maneira mais rápida de detectar a progressão de incrustações.
A maioria das falhas de UHT são invisíveis até causarem um desvio. O monitoramento da queda de pressão e do desvio do sensor evita tempos de inatividade dispendiosos.
A seleção de um esterilizador UHT automático é uma decisão de engenharia, não um exercício de aquisição. O sistema certo manterá uma tolerância de controle rígida, usará geometria de tubo de retenção validada e documentará a lógica de desvio. A equipe da Shiloc (Shanghai) Industrial Trading Co., Ltd. projeta skids UHT integrados para processadores de alimentos e bebidas. Converse com eles sobre seu produto, capacidade e método de aquecimento em nossa página de contato .
Perguntas frequentes
Qual é o tempo mínimo de espera para esterilização UHT?
O tempo mínimo de retenção depende da temperatura alvo. A 135°C, o tempo de retenção é normalmente de 25 a 30 segundos. A 140°C, cai para 2-5 segundos. A fórmula láctea padrão é de 137°C por 4 segundos, o que proporciona uma redução de 12 log de esporos de Clostridium botulinum.
O que acontece se a temperatura UHT cair abaixo do ponto de ajuste?
O sensor de temperatura na saída do tubo de retenção detecta a queda e o dispositivo de desvio de fluxo redireciona imediatamente o produto para o tanque de equilíbrio. Este produto não esterilizado é reprocessado. O sistema registra o evento de desvio no log de lote para auditorias de segurança alimentar.
Com que frequência os sensores do esterilizador UHT devem ser calibrados?
Os sensores de temperatura devem ser calibrados pelo menos a cada 6 meses ou com maior frequência se o fabricante recomendar. A calibração deve ser verificada em relação a um padrão de referência rastreável e documentada para rastreabilidade de auditoria.
Qual é a diferença entre UHT e pasteurização?
A pasteurização utiliza temperaturas mais baixas, normalmente 72-85°C, com tempos de espera de 15 segundos a vários minutos, e é projetada para eliminar patógenos enquanto mantém o produto refrigerado. O UHT utiliza altas temperaturas, 135-150°C, com tempos de retenção muito curtos, 2-5 segundos, para atingir a esterilidade comercial e permitir armazenamento estável.
ANTERIOR: Skids de bioprocessos para cultura celular: fundamentos de design, validação e aquisição
PRÓXIMO: Skids de bioprocessos para pesquisa e desenvolvimento farmacêutico: guia de design, seleção e aquisição
PRÓXIMO: Skids de bioprocessos para pesquisa e desenvolvimento farmacêutico: guia de design, seleção e aquisição
Interessado em cooperação ou tem dúvidas?
Produtos relacionados
Vamos trabalhar juntos Bem-vindo a bordo!
-

haikexin@haikexin.com
+8613391278930
-
 +86-21-57560276
-
 No. 2819, Sihu Road,Fengxian District, Shanghai, China
Junte-se à nossa lista de e-mails
Categorias de produtos
Links rápidos
Links rápidos
Direitos autorais © Shiloc (Shanghai) Industrial Trading Co., Ltd.
Todos os Direitos Reservados.
Sistemas e Equipamentos de Processamento para Fabricantes dos Sectores Alimentar e Biofarmacêutico